


NAED Energy Holdingは2026年11月12日、タンデム太陽電池製造ライン「PV-1」の定格処理能力が1ラインあたり毎時16,000枚に達し、6ラインで年産約4.6GW相当になると発表した。対象はG12ハーフカットウェハーで、400枚を90秒ごとに次の工程へ送る設計を採用している。さらに同社は11月16日、短期運転試験の結果を公表するとともに、年間生産能力を約4.7GWとする新たな試算を示した。
ただし、年産4.6GWや4.7GWという数字は、実際に生産した太陽電池の発電能力ではなく、一定の条件を仮定して算出した年間生産能力である。ウェハーの処理速度に加え、太陽電池の変換効率、設備稼働率、良品率などが計算結果を左右する。今回の発表では、12日と16日で年間生産能力の算出条件が異なっており、両者を区別して評価する必要がある。
400枚を90秒ごとに処理、PVD工程がライン全体の速度を決定
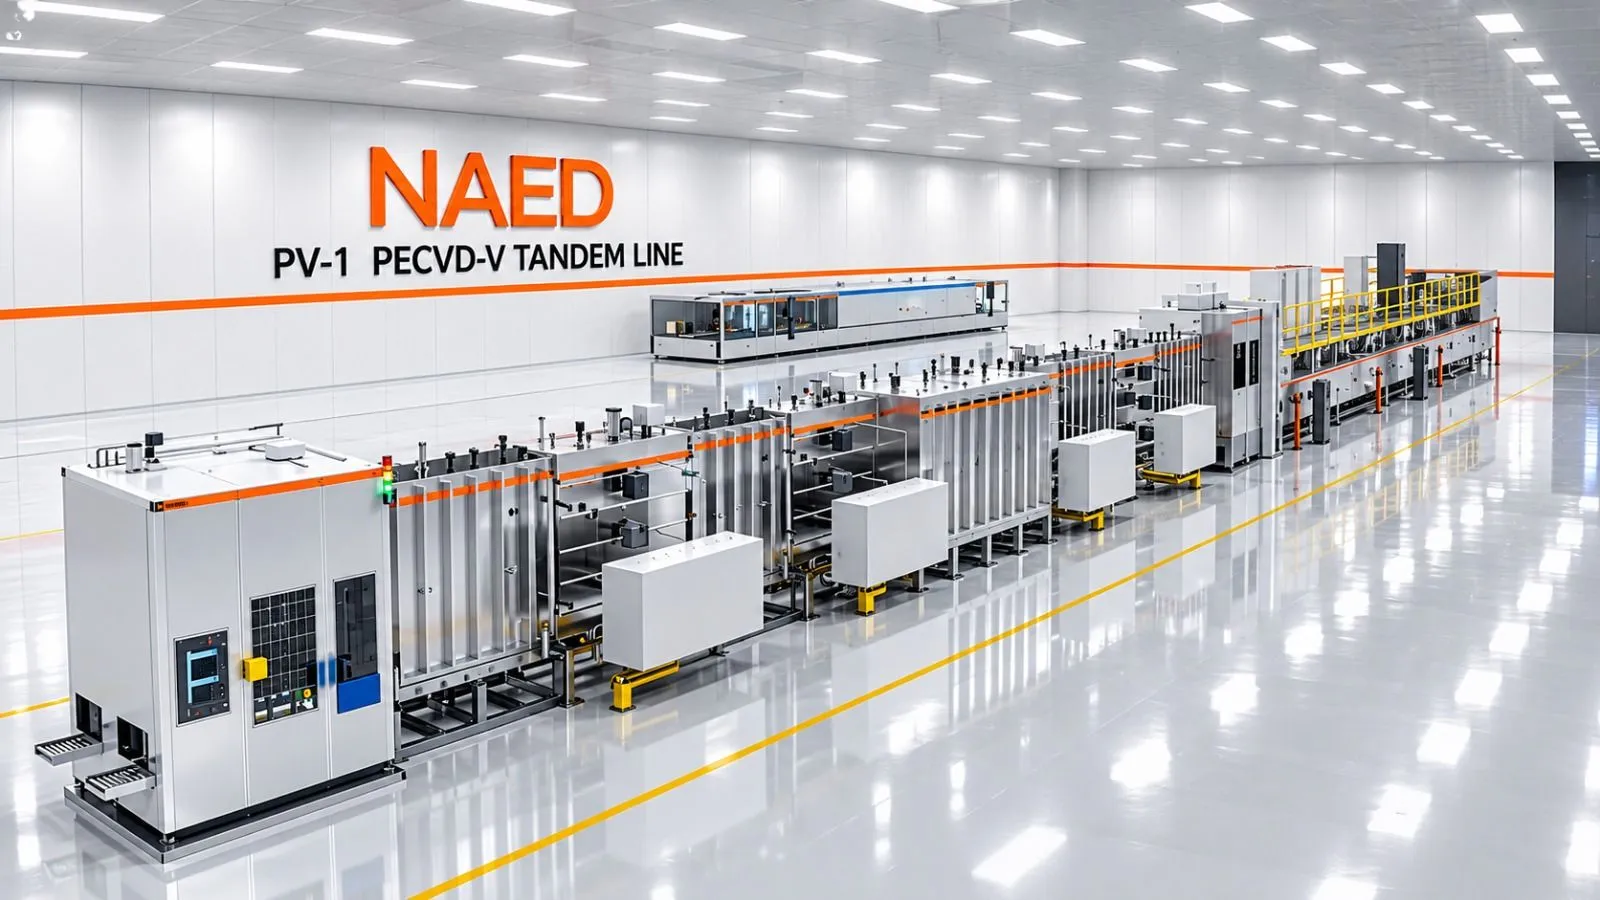
PV-1の定格処理能力である毎時16,000枚は、400枚のウェハーを90秒ごとに送り出す設計から算出されている。計算式は「400枚×3,600秒÷90秒=16,000枚」である。この90秒という搬送周期を決めているのが、インライン物理気相成長(PVD)装置「ITO-1」だ。PVDは材料を物理的に気化・飛散させ、基板表面に薄膜を形成する技術である。
一方、プラズマを利用して化学反応を促進し、薄膜を形成するプラズマ化学気相成長(PECVD)の4つのモジュールは、76秒周期で処理する設計となっている。400枚を76秒ごとに処理できれば、計算上の能力は毎時約18,950枚になる。しかし、後続のPVD工程には90秒かかるため、ライン全体の処理能力はPVDに制限される。11月12日の発表でも、このPVD工程がラインの処理速度を決めることが明示されている。
PV-1のもう一つの特徴は、ウェハーを垂直に保持し、400枚単位で各工程を通過させる搬送方式にある。ウェハーをまとめて保持・搬送する治具は「キャリア」と呼ばれ、PV-1では真空中でキャリア全体を180度回転させることで、ウェハーの反対面を処理する。NAEDは11月11日の発表で、ウェハーを1枚ずつ裏返す方式に比べて保持具を共通化でき、工程間でウェハーに直接触れる機会を減らせると説明している。
11月16日に公表された製造工程は、洗浄と搬入から始まり、真空中での表裏両面のPECVD、PVD、裏面印刷、硬化へと続く。同社の受入試験報告によると、キャリアの回転動作は41秒で完了し、設計上の57秒という時間枠に収まった。また、実際の搬送周期は設計値の90秒に対して86.5秒だったという。キャリアの回転を搬送周期内に完了させることで、400枚単位の連続処理を可能にする設計だ。
ペロブスカイトとシリコンを組み合わせるタンデム構造、目標効率は30%
NAEDが「T2X」で想定しているのは、2端子型のペロブスカイト/シリコンヘテロ接合タンデム太陽電池である。上部のペロブスカイトセルが高エネルギーの光を吸収し、赤色光や赤外光を下部のシリコンヘテロ接合(HJT)セルへ透過させることで、異なる波長域の光を利用する。11月16日の発表では、吸収する光のエネルギーを左右するバンドギャップを、上部セルで約1.7eV、下部セルで約1.1eVとしている。
2つのサブセルは直列接続されるため、それぞれの電圧が加算される。一方、流れる電流は共通なので、両者の電流を適切に釣り合わせる必要がある。異なる波長の光を効率よく利用する光学設計と、電気的な電流整合の両方が、タンデム太陽電池の変換効率を左右する。
NAEDが公表した変換効率34.4%はモデル計算に基づく数値であり、年間生産能力の試算に使用している30%は目標効率である。34.4%のモデルではセル面積を217.2cm²とし、1枚あたりの出力は11月12日の発表で7.47W、16日の発表で7.48Wと記載されている。一方、年産能力の計算では面積220.5cm²、変換効率30%、日射強度1,000W/m²を前提とし、1枚あたりの出力を約6.61Wとしている。両者は効率だけでなく、計算に用いるセル面積も異なる。
ここで示される出力は、標準試験条件におけるセル単体の直流(DC)定格電力である。実際にモジュールへ組み立てると、配線や光学的な損失などによって出力が変化する。製造ラインの処理速度が生産枚数を決め、セル効率が1枚あたりの出力を決めるため、年間生産能力をGW単位で算出するには、さらに設備稼働率と歩留まりを考慮する必要がある。
年産4.6GWから4.7GWへの変更、計算条件の違いが影響
NAEDが11月12日に示した年産約4.6GWと、16日に示した約4.7GWでは、設備稼働率と歩留まりの扱いが異なっている。この差を製造ラインの処理速度が向上した結果と解釈するのは適切ではない。
NAEDは11月16日の追加発表で、11月10〜12日に全自動負荷条件で24時間の連続運転を3回実施したと報告した。3回の試験で処理した良品ウェハーは合計1,152,500枚、平均処理速度は毎時16,007枚だったという。設計値との差はプラス0.04%、試験間のばらつきは0.18%とされる。同社のTDS-001基準では、設計処理速度である毎時16,000枚の±3%以内に収まり、重大な停止が発生しないことなどを合格条件としており、3回とも基準を満たしたと説明している。
同時にNAEDは、6ラインの年間生産能力を4,728.5MW DC(約4.7GW)とする新たな試算を公表した。12日の約4.6GWから数字が増えた主な理由は、年間換算に使う85%という係数の定義が変わったことにある。
以下は、11月12日の発表と11月16日の追加発表を比較したものだ。
| 項目 | 11月12日発表 | 11月16日発表 |
|---|---|---|
| 定格処理能力 | 1ライン毎時16,000枚、6ライン毎時96,000枚 | 同じ定格処理能力を使用 |
| 運転試験 | 定格値を提示 | 24時間×3回、平均毎時16,007枚と報告 |
| 年間時間 | 8,760時間 | 8,760時間 |
| 設備稼働率・良品率 | 稼働可能率85%×歩留まり97.5% | 歩留まり込みの設備総合効率(OEE)85% |
| 年産換算に使うセル条件 | 目標効率30%、面積220.5cm² | 効率30%、面積220.5cm² |
| 6ラインの年間良品数 | 約6億9,700万枚 | 約7億1,480万枚 |
| 6ラインの年産DC換算 | 約4.6GW | 4,728.5MW |
| 効率34.4%の位置付け | 面積217.2cm²のモデル値 | 面積217.2cm²のモデル値 |
注:16日に公表された年間生産枚数は、定格処理速度の毎時16,000枚を基にした値であり、短期運転試験の平均値16,007枚とは約0.04%異なる。出力の数値には丸めが含まれる。
11月12日の計算では、年間8,760時間のうち85%を稼働可能時間とし、その間に処理したウェハーの97.5%が良品になると仮定している。6ラインの年間良品数は次のようになる。
[ 16{,}000 \times 8{,}760 \times 0.85 \times 0.975 \times 6 = 696{,}945{,}600 ]
一方、16日の計算では、歩留まりを含んだ設備総合効率(OEE)を85%としているため、97.5%を別途掛けていない。同じ定格処理速度と年間稼働時間を用いると、年間良品数は次のようになる。
[ 16{,}000 \times 8{,}760 \times 0.85 \times 6 = 714{,}816{,}000 ]
セル面積220.5cm²、変換効率30%、日射強度1,000W/m²という条件をそろえた場合、年間生産枚数に適用する係数は0.82875から0.85へ変わる。この係数の差を計算すると、以下の通り約2.56%になる。
[ \left(\frac{0.85}{0.82875}-1\right)\times100 \approx 2.56% ]
編集部の計算では、年間生産能力は約4.6103GWから約4.7285GWへ増加する。これは公表された丸め値の4.6GWと4.7GWを単純に比較した増加率とは異なる。したがって、今回の年産能力の変更は、製造ラインの処理速度が大幅に向上したためではなく、主に年間換算の前提条件が変わったことで説明できる。
72時間の運転試験は、NAEDが報告した短期間の処理能力を示すものだ。一方、年産4.7GWは、同じ処理能力を維持しながら年間を通じてOEE85%で運転できると仮定した推計値である。
短期運転試験と信頼性評価、量産能力を判断するための条件
11月16日の発表には、製造ラインの運転試験に加えて、ミニモジュールの加速信頼性試験も含まれている。NAEDによると、温度85℃・相対湿度85%の環境で1,000時間実施した湿熱試験では出力保持率96.4%、200回の熱サイクル試験後には97.0%を記録した。同社はIEC 61215-2、IEC TS 62804、ISOSの試験手順に言及し、12の試験シーケンスを通過したと報告している。
ただし、これらの結果を商用モジュールの性能評価につなげるには、試料の面積や数量、屋外環境での耐久性なども重要になる。米エネルギー省が2022年5月9日に更新したペロブスカイト太陽電池の研究開発・実証に関する情報提供依頼(RFI)の回答要約では、改訂目標の例として、面積500cm²以上で4セル以上を含むモジュールや、20モジュール以上を使った屋外試験などが挙げられている。これは11組織から寄せられた回答をまとめた当時の開発評価に関する提案であり、変換効率だけでなく、製品面積や耐久性も重視する考え方を示している。
PV-1については、運転試験に使用した装置と、実際の製造ラインの完成状況との関係も確認する必要がある。NAEDは11月11日の発表で、13装置のうち6装置が完成し、残る7装置は製造中だと説明していた。一方、16日に公表された72時間の運転試験は、その前の11月10〜12日に実施されたとされている。公表資料だけでは、製造中とされていた装置と試験に使われた設備がどのような関係にあるのか特定できない。
また、試験の認証主体や第三者による証明書、測定の生データ、信頼性試験に使用した試料数・面積・選別方法についても、公表本文からは確認できない。完成セルの変換効率については独立した実測結果が示されておらず、長期間の商業運転における歩留まりやOEEも評価されていない。
PV-1の年間生産能力を実際の供給能力として評価するには、同じ製造条件で処理速度と良品率を維持し、完成セルやモジュールで所定の出力と耐久性が得られることを確認する必要がある。今回報告された短期運転試験の結果に加え、製造ライン全体の稼働状況と、長期運転で得られる良品セルの実績が判断材料となる。