日本電子、ノースカロライナ州立大学、オークリッジ国立研究所(ORNL)の共同研究チームが、金属3Dプリンターで製造した実物大のタングステンタイルを、米国の核融合研究装置DIII-Dで試験し、74回のHモード放電後も形状が維持されていたと発表した。試験は2026年7月に実施され、ノースカロライナ州立大学が10月26日に成果を公表した。タイルを設置した「ダイバータ」は、核融合炉のプラズマから熱や不純物を取り除く重要な装置であり、極めて高い熱負荷に耐える必要がある。今回の成果は、小型試料による材料試験から、実際の核融合研究装置に取り付けられる部品の実証試験へと進んだ点で重要だ。ただし、プラズマ中心部の温度がそのまま部品表面の温度になるわけではなく、今回の試験によって発電用核融合炉での長期耐久性が実証されたわけでもない。
74回の放電、累積約4分の実機試験に成功
ノースカロライナ州立大学の発表によると、研究チームは3Dプリンターで製造したタングステンタイルをDIII-Dの下部ダイバータに取り付け、3日間にわたってプラズマへの耐久性を調べた。試験では、中〜高出力の高閉じ込め運転である「Hモード」で74回の放電が行われ、タイルがプラズマにさらされた累積時間は約4分に達した。これは3日間連続してプラズマにさらされたという意味ではなく、4分間の連続放電を受けたわけでもない。
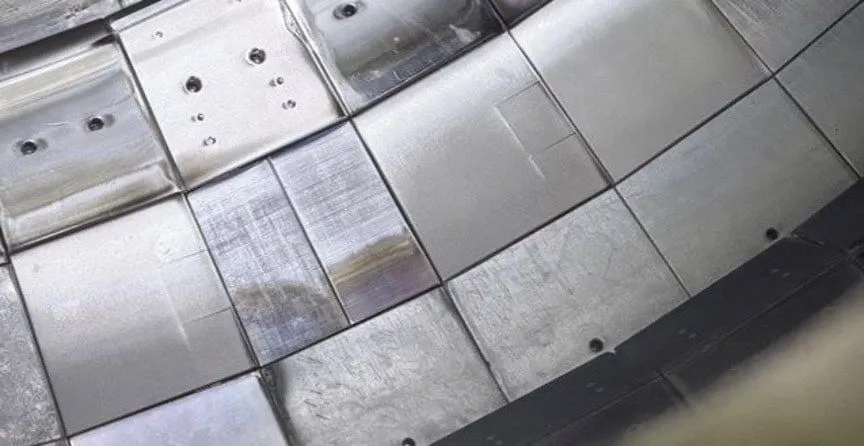
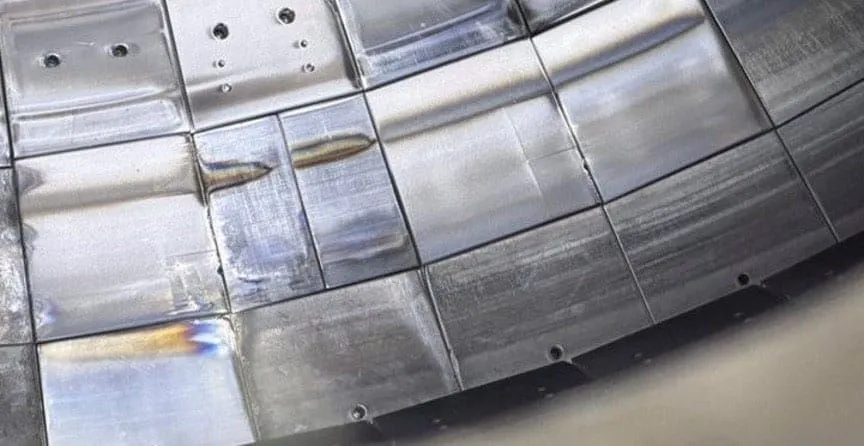
試験終了後、3D造形したタイルは形状を維持していた。一方、隣接する従来型のタイルでは、位置ずれによって先端部分が溶融し、溶けた材料の一部が3D造形タイルにも飛散したという。ただし、この結果から3D造形品が従来品より高い耐熱性を持つと結論づけることはできない。取り付け位置や形状などが異なれば、実際に受ける熱負荷も変わるため、両者を同じ条件で比較した結果ではないからだ。
発表時点では、研究チームは試験後のタイルを取り外し、撮影画像や表面走査データを照射前の状態と比較していた。今後、放射線の安全確認を経て大学へ持ち帰り、表面や内部の状態を詳しく分析する予定だ。したがって、今回確認された形状の維持は、微小亀裂や材料内部の損傷が存在しないことを意味するものではない。また、今回の結果は大学と企業による発表に基づくものであり、この実機試験を報告した査読付き論文は現時点で確認できていない。
電子ビーム3Dプリンターでタングステンの大型部品を製造
タングステンは約3,422℃という非常に高い融点を持ち、核融合炉の高熱負荷にさらされる部品の有力な材料として研究されている。一方、室温では脆く、複雑な形状への加工が難しいという課題がある。ORNLは2024年5月、電子ビームを利用した金属3Dプリンターによって、複雑な形状のタングステン部品を製造できたと発表していた。今回の研究は、その製造技術を実物大の部品へと発展させ、核融合研究装置への取り付けとプラズマ照射まで検証したものだ。
採用されたのは「電子ビーム粉末床溶融結合法(EB-PBF)」と呼ばれる積層造形技術である。真空中に敷き詰めた金属粉末へ電子ビームを照射し、必要な部分を溶融・凝固させながら層を重ねることで、目的の形状を作り出す。ノースカロライナ州立大学によると、造形中の周囲温度を1,400℃超に維持することで、タングステンに亀裂が生じるのを抑えられるという。この1,400℃という数字は造形時の周囲温度であり、タングステンの融点や、プラズマ照射時のタイル表面温度を示すものではない。電子ビームで粉末を局所的に溶かす工程と、造形環境を高温に保って亀裂を抑える工程を組み合わせている点が特徴だ。
ORNLは、真空中で電子ビームを使用する製造方法について、材料の汚染や残留応力の低減に役立つと説明している。ただし、今回製造されたタイルの純度や合金組成を示す具体的な数値は確認できない。このため、特定の材料組成によって耐熱性や機械的特性が改善されたと結論づけることはできない。
実物大タイルの製造には、日本電子の金属3Dプリンター「JAM-5200EBM」が使用された。日本の昭島市にある日本電子の施設で、平坦な形状とドーム状のタイルを複数回試作し、最終的に大きな欠陥がなく、寸法要件を満たす造形品を得たという。その後、ノースカロライナ州立大学が仕上げ加工と評価を担当し、ORNLは製造資金の提供と材料に関する専門知識で協力した。
今回の成果で重要なのは、3Dプリンターで造形するだけでなく、実機に取り付けられる状態まで加工したことだ。日本電子の説明によると、造形後のタイルにはワイヤ放電加工と多軸CNC研削が施され、プラズマに面する表面から約250µmの材料が除去された。その後、加工したタイルを銅合金製の台座に取り付けている。完成したタイル対の寸法は約136×143mm、厚さ20mmであり、これは単一のタイルではなく、2枚を組み合わせた状態の寸法を示している。粉末から製造した材料を、必要な寸法精度と表面状態を備えた実機用部品へ仕上げ、そのままプラズマ試験まで進めた点に、今回の製造技術としての意義がある。
小型試料から実物大タイルへ、従来試験との違い
今回の成果を評価するには、これまで実施されてきた試験との違いを理解する必要がある。特に、2025年の小型試料試験、今回の実物大タイル試験、国際熱核融合実験炉ITER向けの認定試験は、それぞれ目的や負荷条件が異なるため、単純に耐久性を比較することはできない。
ノースカロライナ州立大学が紹介した2025年のDiMES試験では、ボタン状の小型タングステン試料をプラズマにさらし、約20MW/m²の熱流束を与えた。短時間のピークでは35MW/m²を超える熱流束に達したという。熱流束は単位面積当たりに流れ込む熱量を表す指標であり、材料がどの程度の熱負荷を受けたかを評価する際に使われる。この試験では小型試料の表面損傷はわずかだったと報告されているが、これらの熱流束を今回の実物大タイルの試験条件として扱うことはできない。
タングステン部品に関する主な試験の比較
| 試験・時点 | 試験対象と目的 | 公表された負荷・回数 | 確認された内容 |
|---|---|---|---|
| 2025年のDiMES試験 | 小型のボタン状試料をプラズマにさらす材料試験 | 約20MW/m²、短時間のピークは35MW/m²超 | 小型試料の表面損傷はわずかだったと報告 |
| 2026年7月のDIII-D試験 | 実物大タイルを下部ダイバータに取り付けて試験 | Hモード放電74回、累積約4分。タイルが受けた熱流束の数値は未確認 | 造形・仕上げ・実機装着を経たタイルが形状を維持 |
| 2024年9月23日発表のITER向け認定試験 | 外側垂直ターゲット用の試験組立体を評価 | 5〜20MW/m²の熱負荷を6,000回 | 製造工程と除熱性能を認定 |
この比較は、ノースカロライナ州立大学の試験結果とITERの公式発表に基づくものだ。ただし、各試験は対象となる部品の大きさや構造、熱負荷の与え方、照射時間、冷却条件などが異なっている。そのため、DIII-D試験の74回とITER向け試験の6,000回という数字だけを比較し、部品の寿命や耐久性の優劣を判断することはできない。
ITER向けの認定試験は、量子科学技術研究開発機構(QST)と三菱重工業が開発した外側垂直ターゲット用の試験組立体に対して実施されたものだ。この試験では、製造工程の適切さに加えて、高い熱負荷を受けた際に熱を逃がす能力も評価されている。今回の3D造形タイルが同等の認定を受けたわけではなく、そもそも試験対象や構造も異なる。小型試料での材料特性の確認、実物大部品のプラズマ照射試験、冷却機能を含めた認定試験は、核融合炉向け部品の実用化に向けた異なる段階と捉えるべきだ。
実用化には除熱性能と長期信頼性の検証が不可欠
核融合炉のダイバータには、高温のプラズマにさらされても表面が損傷しにくいことに加え、流れ込む熱を継続的に取り除く能力が求められる。ITERの公式説明によると、ダイバータの垂直ターゲットには、定常状態で10MW/m²、緩やかな過渡状態で20MW/m²の熱流束が想定されており、能動的な水冷によって排熱する設計となっている。タングステンの高い融点はこうした環境で有利に働くものの、材料自体が高温に耐えられることと、部品全体として適切に除熱できることは別の問題だ。そのため、3D造形したタイルについても、冷却構造を含む部品全体の熱的な性能を確かめる必要がある。
今回の公表情報だけでは、実物大タイルが到達した最高表面温度や、照射によって失われた材料の量、微小亀裂の有無などは分からない。発電用核融合炉で長期間使用するためには、冷却系を含めた除熱性能に加え、繰り返しの熱負荷や長期使用、中性子照射によって材料特性がどう変化するかも検証しなければならない。また、3D造形による製造歩留まりやコストについても具体的な情報がなく、従来の製造方法より経済的に優れていると判断する段階には達していない。
今回の成果は、加工が難しいタングステンを3Dプリンターで実物大の部品に仕上げ、核融合研究装置でのプラズマ照射試験まで進めたことにある。今後の詳細分析によって、外観上は形状を維持したタイルの表面や内部で、どのような変化が生じたのかが明らかになると期待される。さらに、冷却機能を組み込んだ部品での熱負荷試験や長期信頼性の評価が進めば、電子ビーム3Dプリンターによるタングステン部品の製造技術が、将来の核融合炉でどこまで利用できるかを判断するための重要なデータが得られるだろう。